Нержавеющая сталь 303 или 316L для микродеталей: обрабатываемость, коррозия и стоимость
Две нержавеющие стали покрывают большинство микродеталей. 303: автоматный выбор. 316L: выбор для коррозионной стойкости, медицины и контакта с жидкостями. На чертеже, где написано просто “нержавеющая сталь”, они выглядят одинаково, а по цене, заусенцам, скорости резания и областям применения сильно различаются. Если выбрать между ними заранее и записать марку и стандарт в чертеж, предложению не придется гадать. Руководство о материалах для микрообработки помещает обе стали в контекст других металлов и пластиков.
Состав и его влияние
Обе стали аустенитные нержавеющие, с примерно 17-19 процентами хрома для пассивной пленки. Различия малы по числам и велики по эффекту.
| Элемент | 303 (UNS S30300) | 316L (UNS S31603) | Влияние |
|---|---|---|---|
| Хром | от 17 до 19 процентов | от 16 до 18 процентов | Пассивная пленка, общая коррозионная стойкость |
| Никель | от 8 до 10 процентов | от 10 до 14 процентов | Стабильность аустенита, вязкость |
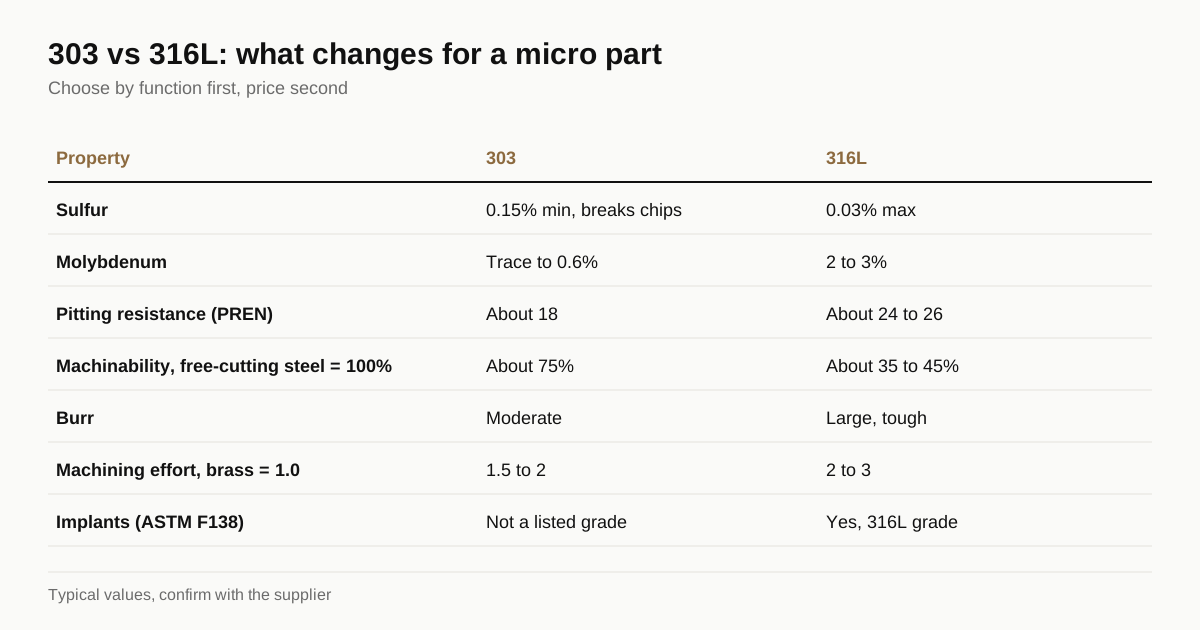
| Молибден | Следы до 0.6 процента | от 2 до 3 процентов | Стойкость к питтинговой и щелевой коррозии |
| Сера | 0.15 процента минимум | 0.03 процента максимум | Ломкость стружки у 303, склонность к питтингу |
| Углерод | 0.15 процента максимум | 0.03 процента максимум | Низкий углерод в 316L ограничивает сенсибилизацию |
Типичные диапазоны из стандартов для ориентира. Определяют сертификат и стандарт.
Сера: ключевое различие. В 303 она образует включения сульфида марганца, которые ломают стружку и снижают трение. В 316L сера держится на низком уровне ради коррозионной стойкости и вязкости, и металл становится липким.
Поведение при обработке в микромасштабе
| Свойство | 303 | 316L |
|---|---|---|
| Индекс обрабатываемости, относительно автоматной стали | Около 75 процентов | Около от 35 до 45 процентов |
| Форма стружки | Короткая, ломкая | Длинная, лентообразная, вязкая |
| Размер заусенца | Умеренный | Крупный, жесткий |
| Упрочнение при обработке | Низкое | Высокое |
| Типичный допуск на точеный диаметр | ±0.005 mm | ±0.005 до ±0.01 mm |
| Относительные трудозатраты на обработку, латунь = 1.0 | от 1.5 до 2 | от 2 до 3 |
Типичные значения для ориентира. Фактические трудозатраты зависят от геометрии и количества.
При ⌀0.5 mm разницу легко увидеть. Штифт из 303 сходит со станка швейцарского типа с короткой стружкой и скромным заусенцем. Штифт той же формы из 316L требует меньшей подачи, более острого инструмента и большего удаления заусенцев, а также ломает больше микросверл и метчиков. Руководство о стоимости микрообработанных деталей показывает, как это отражается в цене.
Коррозия и где можно применять каждую сталь
Стойкость к питтингу часто сравнивают по эквиваленту стойкости к питтингу PREN, который примерно равен хрому плюс 3.3, умноженное на молибден, плюс азотный член. По этой мере 316L получает около от 24 до 26, а 303 около 18, поэтому 316L намного лучше противостоит хлоридам, солевым растворам и моющим средствам.
Сульфидные включения в 303 тоже могут запускать питтинг, поэтому деталь из 303 во влажной, соленой или стерилизующей среде может корродировать там, где 316L не корродировала бы.
| Применение | 303 | 316L |
|---|---|---|
| Сухие механические детали, общая фурнитура | Хороший выбор | Подходит, стоит дороже |
| Электроника в помещении, разъемы, приспособления | Хороший выбор | Подходит |
| Контакт с пищей | Зависит от правил и поверхности | Типичный выбор |
| Морская среда или воздействие хлоридов | Плохо | Типичный выбор |
| Жидкостные тракты в аналитических и медицинских приборах | Не рекомендуется | Типичный выбор |
| Имплантаты | Не допускается стандартами на имплантаты | Марка по ASTM F138, обычно |
Типичные рекомендации для ориентира. Уточните по своему стандарту и у регулятора.
Для имплантатов и длительного контакта с телом стандарты называют пруток 316L по ASTM F138 или другие перечисленные марки, с сертификатами и прослеживаемостью. 303 среди них нет. Для неимплантируемых медицинских инструментов правила различаются, поэтому проконсультируйтесь со своей регуляторной службой, прежде чем менять марку.
Состояние поверхности и пассивация
Обе марки пассивируют после обработки, чтобы удалить свободное железо и восстановить пленку оксида хрома. Пассивация по ASTM A967 или аналогичному стандарту обычна. У 303 пассивация не гарантирует отсутствия питтинга, потому что сульфиды выходят на поверхность, и предприятия иногда применяют более мягкий процесс, чтобы не разъедать их. Электрополирование обычно для 316L и снимает от 5 до 25 μm с поверхности, поэтому допуск должен это учитывать. Отдельное руководство об удалении заусенцев с микродеталей рассматривает влияние на кромки.
Гипотетический пример
Штифт датчика ⌀0.8 mm и длиной 12 mm по привычке нарисовали из 316L. Он находится внутри сухого корпуса, не контактирует с телом и не встречает хлоридов. Чертеж требует ±0.005 mm по диаметру и предел заусенца 20 μm на одном поперечном отверстии.
Предприятие, рассчитывающее обе марки, может обнаружить, что 303 режется примерно на 30-40 процентов быстрее, дает меньший заусенец и не требует дополнительного этапа удаления заусенцев, что вместе может снизить цену на деталь примерно на четверть или треть. Решение принимает не предприятие. Инженер-конструктор должен подтвердить, что среда сухая, что коррозия не риск и что ни одна спецификация заказчика не требует 316L. Если это так, экономия бесплатна. Если нет, цена 316L: просто стоимость функции.
Сравнение стоимости на практике
У разрыва в стоимости между 303 и 316L несколько источников, и не все они в прутке.
| Статья затрат | 303 | 316L |
|---|---|---|
| Материал прутка | Ниже | Выше, никель и молибден |
| Скорость резания и время цикла | Выше скорость, короче цикл | Ниже скорость, длиннее цикл |
| Износ и поломка инструмента | Низкие | От умеренных до высоких |
| Удаление заусенцев | Легкое | Тяжелое, часто отдельный этап |
| Контроль и брак | Меньше брака из-за заусенцев | Больше |
| Сертификаты и пассивация | Стандартные | Часто строже для медицины |
Типичные соотношения для ориентира. Реальные числа зависят от детали.
Деталь ⌀1 mm и длиной 10 mm может стоить на 30-100 процентов больше в 316L, чем в 303 при том же количестве, в зависимости от геометрии. На прототипных количествах разница в абсолютных деньгах меньше, а в серии она определяет бюджет. Запросите предложения по обеим маркам на одном чертеже и тех же количествах, затем решайте вместе с командой конструкторов.
Риски замены
Переход с 316L на 303 ради экономии распространен, и иногда это заканчивается плохо.
- Марка названа в спецификации заказчика или регулятора. Изменение требует одобрения, а замена без него может быть несоответствием.
- Коррозия проявляется поздно. Деталь, прошедшая стендовый испытание, может получить питтинг в эксплуатации после месяцев во влажной или соленой среде.
- Магнитное поведение меняет изделие. Обработанная 303 может быть более магнитной, чем ожидалось, что важно рядом с датчиками.
- Гальваника и пассивация ведут себя по-другому. Сульфидные включения в 303 влияют на пассивацию и адгезию покрытия.
- Смешанные партии. Если обе марки находятся на одном предприятии, детали могут перепутаться. Маркировка, раздельные емкости и проверка сертификатов этого не допустят.
Если изменение реальное и одобренное, запишите его в чертеж с новой маркой и стандартом. Если нет, сохраните марку, которой требует функция.
Как выбирать
- Сначала функция. Находится ли деталь во влажной, соленой, стерилизуемой среде или в контакте с телом? Тогда 316L.
- Стандарты. Называет ли марку стандарт заказчика, медицинский или пищевой?
- Давление по стоимости. Если ничто из этого не применимо, запросите предложение по обеим маркам и сравните.
- Пруток. Шлифованный пруток h6 или h7 для станков швейцарского типа, любой из марок.
- Отделка. Пассивация или электрополирование и стандарт.
- Сертификаты. Сертификат на материал до партии и любая необходимая прослеживаемость.
Справочник по допускам и материалам приводит типичные значения. Когда чертеж ясен, отправьте RFQ. Micropartz передаст его не более чем 3 предприятиям, обрабатывающим нержавеющую сталь в микромасштабе, и ответит в течение 24 рабочих часов.
Часто задаваемые вопросы
Можно ли использовать 303 для медицинских деталей?
Обычно нет, для имплантатов и длительного контакта с телом. 303: автоматная марка с серой, а стандарты на имплантаты называют 316L или другие марки. Для инструментов с кратковременным неимплантируемым контактом правила зависят от изделия и регулирования. Уточните у своей службы качества и регуляторных вопросов.
Почему 316L дороже микрообрабатывать?
Она более вязкая, упрочняется при обработке и образует вязкую стружку и более крупные заусенцы. Инструмент изнашивается быстрее, время цикла больше, а удаление заусенцев требует больше усилий. Пруток тоже дороже из-за никеля и молибдена. Соотношение цены от 1.3 до 2 раз к 303: обычное дело.
303 магнитна?
Как 303, так и 316L аустенитные и номинально немагнитные. Наклеп и обработка могут сделать любую слегка магнитной, 303 чуть сильнее. Если деталь должна оставаться немагнитной, укажите предел магнитной проницаемости.
Существует ли хорошо обрабатываемая форма 316L?
Некоторые заводы предлагают 316L с контролируемым содержанием серы или другими добавками для лучшей обработки. Она может не соответствовать стандарту на имплантаты или некоторым требованиям по коррозии. Проверьте сертификат и спецификацию перед заменой.
Проверено по
- Wikipedia: 316 stainless steel
- ASTM F138, Wrought 18Cr-14Ni-2.5Mo Stainless Steel Bar and Wire for Surgical Implants (UNS S31673)
- ASTM A582, Free-Machining Stainless Steel Bars
Числа в этом руководстве являются типичными значениями для ориентира. Реальные определяют чертеж, сертификат на материал и подобранное предприятие.
Получите подбор предприятия микрообработки
Отправьте чертеж один раз. Мы передадим его до 3 предприятиям, подходящим для детали, и ответим в течение 24 рабочих часов. Бесплатно для закупщиков.
Отправить RFQ