Stal nierdzewna 303 i 316L w mikrodetalach: skrawalność, korozja i koszt
Dwie stale nierdzewne obejmują większość mikrodetali. 303 to wybór automatowy, łatwy w skrawaniu. 316L to wybór odporny na korozję, medyczny i do kontaktu z cieczami. Na rysunku, który mówi tylko „stal nierdzewna”, wyglądają tak samo, a różnią się znacznie ceną, zadziorami, prędkością skrawania i miejscami, w których można je stosować. Wczesny wybór między nimi i wpisanie gatunku oraz normy na rysunku pozwala uniknąć wyceny opartej na domysłach. Poradnik o materiałach w mikroobróbce umieszcza oba w kontekście innych metali i tworzyw.
Skład i jego działanie
Obie są austenitycznymi stalami nierdzewnymi z około 17 do 19 procent chromu tworzącego warstwę pasywną. Różnice są niewielkie liczbowo i duże w skutkach.
| Pierwiastek | 303 (UNS S30300) | 316L (UNS S31603) | Skutek |
|---|---|---|---|
| Chrom | 17 do 19 procent | 16 do 18 procent | Warstwa pasywna, ogólna odporność na korozję |
| Nikiel | 8 do 10 procent | 10 do 14 procent | Stabilność austenitu, ciągliwość |
| Molibden | Śladowe do 0.6 procent | 2 do 3 procent | Odporność na korozję wżerową i szczelinową |
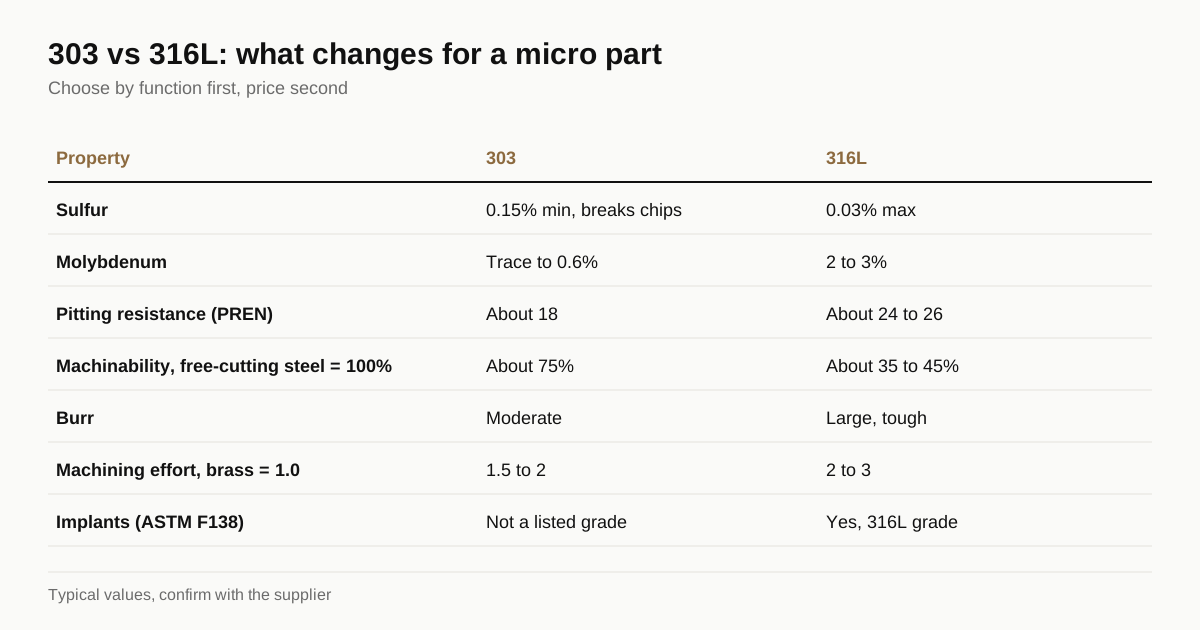
| Siarka | min. 0.15 procent | maks. 0.03 procent | Łamanie wióra w 303, podatność na wżery |
| Węgiel | maks. 0.15 procent | maks. 0.03 procent | Niski węgiel w 316L ogranicza uczulenie |
Typowe zakresy normowe, orientacyjnie. Rozstrzyga atest i norma.
Siarka jest kluczową różnicą. W 303 tworzy wtrącenia siarczku manganu, które łamią wiór i zmniejszają tarcie. W 316L siarkę utrzymuje się na niskim poziomie, by zachować odporność na korozję i ciągliwość, a metal staje się lepki.
Zachowanie przy obróbce w mikroskali
| Właściwość | 303 | 316L |
|---|---|---|
| Wskaźnik skrawalności względem stali automatowej | Około 75 procent | Około 35 do 45 procent |
| Postać wióra | Krótki, łamany | Długi, wstęgowy, lepki |
| Wielkość zadziorów | Umiarkowana | Duże, wytrzymałe |
| Umacnianie podczas obróbki | Niskie | Wysokie |
| Typowa tolerancja na toczonej średnicy | ±0.005 mm | ±0.005 do ±0.01 mm |
| Względny nakład obróbki, mosiądz = 1.0 | 1.5 do 2 | 2 do 3 |
Wartości typowe, orientacyjne. Rzeczywisty nakład zależy od geometrii i ilości.
Przy ⌀0.5 mm różnicę łatwo zobaczyć. Pin 303 schodzi z tokarki szwajcarskiej z krótkimi wiórami i niewielkim zadziorem. Pin 316L o tym samym kształcie wymaga niższego posuwu, ostrzejszych narzędzi i więcej odgratowania oraz łamie więcej małych wierteł i gwintowników. Poradnik o kosztach mikrodetali pokazuje, jak to dociera do ceny.
Korozja i gdzie można stosować każdą z nich
Odporność na wżery porównuje się często liczbą równoważną odporności na wżery, PREN, która wynosi z grubsza chrom plus 3.3 razy molibden plus składnik azotowy. Według tej miary 316L osiąga około 24 do 26, a 303 około 18, więc 316L znacznie lepiej opiera się chlorkom, płynom solankowym i środkom czyszczącym.
Wtrącenia siarczkowe w 303 mogą też inicjować wżery, więc detal z 303 w środowisku wilgotnym, słonym lub sterylizacyjnym może korodować tam, gdzie 316L nie.
| Zastosowanie | 303 | 316L |
|---|---|---|
| Suche części mechaniczne, okucia ogólne | Dobry wybór | Działa, kosztuje więcej |
| Elektronika wewnętrzna, złącza, przyrządy | Dobry wybór | Działa |
| Kontakt z żywnością | Zależy od przepisów i powierzchni | Typowy wybór |
| Środowisko morskie lub z chlorkami | Słaba | Typowy wybór |
| Ścieżki cieczy w urządzeniach analitycznych i medycznych | Niezalecana | Typowy wybór |
| Implanty | Niedozwolona przez normy implantów | Gatunek ASTM F138, częsty |
Typowe wskazówki, orientacyjne. Należy potwierdzić z normą i organem regulacyjnym.
Dla implantów i długotrwałego kontaktu z ciałem normy wskazują pręt 316L wg ASTM F138 lub inne wymienione gatunki, z certyfikatami i identyfikowalnością. 303 do nich nie należy. W przypadku narzędzi medycznych nieimplantowych zasady się różnią, więc przed zmianą gatunku należy zapytać zespół regulacyjny.
Wykończenie powierzchni i pasywacja
Oba gatunki pasywuje się po obróbce, aby usunąć wolne żelazo i odtworzyć warstwę tlenku chromu. Pasywacja wg ASTM A967 lub podobnej normy jest częsta. W 303 pasywacja nie jest gwarancją przed wżerami, bo siarczki są odsłonięte na powierzchni, i zakłady czasem stosują łagodniejszy proces, by ich nie atakować. Elektropolerowanie jest częste dla 316L i zdejmuje 5 do 25 μm z powierzchni, więc tolerancja musi to uwzględniać. Osobny poradnik o odgratowaniu mikrodetali omawia efekty na krawędziach.
Przykład hipotetyczny
Pin czujnika o ⌀0.8 mm i długości 12 mm narysowano z 316L z przyzwyczajenia. Znajduje się wewnątrz suchej obudowy, nie ma kontaktu z ciałem i nie styka się z chlorkami. Rysunek wymaga ±0.005 mm na średnicy i limitu zadziora 20 μm na jednym otworze poprzecznym.
Zakład wyceniający oba gatunki może stwierdzić, że 303 skrawa się szybciej o około 30 do 40 procent, daje mniejszy zadzior i nie wymaga dodatkowego kroku odgratowania, co łącznie może obniżyć cenę za sztukę mniej więcej o jedną czwartą do jednej trzeciej. Decyzja nie należy do zakładu. Konstruktor musi potwierdzić, że środowisko jest suche, korozja nie stanowi ryzyka i żadna specyfikacja klienta nie wymaga 316L. Jeśli te warunki są spełnione, oszczędność jest darmowa. Jeśli nie, cena 316L jest po prostu kosztem funkcji.
Porównanie kosztów w praktyce
Różnica kosztów między 303 a 316L ma kilka źródeł i nie wszystkie leżą w pręcie.
| Pozycja kosztu | 303 | 316L |
|---|---|---|
| Materiał pręta | Niższy | Wyższy, nikiel i molibden |
| Prędkość skrawania i czas cyklu | Wyższa prędkość, krótszy | Niższa prędkość, dłuższy |
| Zużycie i łamanie narzędzi | Niskie | Umiarkowane do wysokiego |
| Odgratowanie | Lekkie | Ciężkie, często osobny krok |
| Kontrola i braki | Mniej braków z powodu zadziorów | Więcej |
| Certyfikaty i pasywacja | Standardowe | Często surowsze dla medycyny |
Typowe zależności, orientacyjnie. Rzeczywiste liczby zależą od detalu.
Detal o ⌀1 mm i długości 10 mm może kosztować 30 do 100 procent więcej w 316L niż w 303 przy tej samej ilości, zależnie od geometrii. Przy ilościach prototypowych różnica jest mniejsza w kwocie bezwzględnej, a przy wolumenie dominuje w budżecie. Warto poprosić o wyceny w obu gatunkach na tym samym rysunku i przy tych samych ilościach, a następnie zdecydować z zespołem konstrukcyjnym.
Ryzyka zamiany
Zamiana 316L na 303 w celu oszczędności jest częsta i czasem kończy się źle.
- Specyfikacja klienta lub regulacyjna wskazuje gatunek. Zmiana wymaga zatwierdzenia, a zamiana bez niego może być niezgodnością.
- Korozja pojawia się późno. Detal, który przechodzi test na stole, może po miesiącach w wilgotnym lub słonym środowisku ulec wżerom w eksploatacji.
- Właściwości magnetyczne zmieniają wyrób. Obrobiona 303 może być bardziej magnetyczna, niż oczekiwano, co ma znaczenie w pobliżu czujników.
- Powlekanie lub pasywacja zachowują się inaczej. Wtrącenia siarczkowe w 303 wpływają na pasywację i przyczepność powłok.
- Pomieszane partie. Jeśli oba gatunki są w tym samym zakładzie, detale można pomylić. Zapobiegają temu oznakowanie, osobne pojemniki i kontrola atestów.
Jeśli zmiana jest realna i zatwierdzona, należy wpisać na rysunku nowy gatunek i normę. Jeśli nie, zachować gatunek wymagany przez funkcję.
Jak wybrać
- Najpierw funkcja. Czy detal pracuje w środowisku mokrym, słonym, sterylizowanym lub w kontakcie z ciałem? Wtedy 316L.
- Normy. Czy norma klienta, medyczna lub spożywcza wskazuje gatunek?
- Presja kosztowa. Jeśli żadne z powyższych nie dotyczy, poprosić o wycenę w obu i porównać.
- Pręt. Pręt szlifowany h6 lub h7 do prac na tokarce szwajcarskiej, w obu gatunkach.
- Wykończenie. Pasywacja lub elektropolerowanie i norma.
- Certyfikaty. Atest hutniczy do partii i wszelka wymagana identyfikowalność.
Zestawienie tolerancji i materiałów podaje typowe wartości. Gdy rysunek jest jasny, prosimy wysłać RFQ. Micropartz dopasowuje je do maksymalnie 3 zakładów obrabiających stal nierdzewną w mikroskali i odpowiada w ciągu 24 godzin roboczych.
Najczęściej zadawane pytania
Czy 303 można stosować w detalach medycznych?
Zwykle nie w implantach ani przy długotrwałym kontakcie z ciałem. 303 to gatunek automatowy z siarką, a normy dla implantów wskazują 316L lub inne gatunki. Dla narzędzi o krótkim, nieimplantowym kontakcie zasady zależą od wyrobu i regulacji. Należy potwierdzić to z zespołem jakości i regulacyjnym.
Dlaczego 316L jest droższa w mikroobróbce?
Jest bardziej wytrzymała, umacnia się podczas obróbki i tworzy lepkie wióry oraz większe zadziory. Narzędzia zużywają się szybciej, czasy cyklu są dłuższe, a odgratowanie wymaga więcej pracy. Pręt jest też droższy z powodu niklu i molibdenu. Relacja kosztów 1.3 do 2 razy względem 303 jest częsta.
Czy 303 jest magnetyczna?
Zarówno 303, jak i 316L są austenityczne i nominalnie niemagnetyczne. Obróbka plastyczna na zimno i skrawanie mogą nadać obu lekkie właściwości magnetyczne, 303 nieco większe. Jeśli detal ma pozostać niemagnetyczny, należy podać limit przenikalności.
Czy istnieje skrawalna odmiana 316L?
Niektóre huty oferują 316L z kontrolowaną zawartością siarki lub innymi dodatkami dla lepszej skrawalności. Taka odmiana może nie spełniać normy dla implantów lub niektórych wymagań korozyjnych. Przed zamianą należy sprawdzić atest i specyfikację.
Zweryfikowano na podstawie
- Wikipedia: 316 stainless steel
- ASTM F138, Wrought 18Cr-14Ni-2.5Mo Stainless Steel Bar and Wire for Surgical Implants (UNS S31673)
- ASTM A582, Free-Machining Stainless Steel Bars
Liczby w tym poradniku to wartości typowe, podane orientacyjnie. Rzeczywiste wyznaczają rysunek, atest materiałowy i dopasowany zakład.
Dopasuj zakład mikroobróbki
Wystarczy raz wysłać rysunek. Dopasujemy go do maksymalnie 3 zakładów odpowiednich dla detalu i odpowiemy w ciągu 24 godzin roboczych. Bezpłatnie dla zamawiających.
Wyślij RFQ