Inox 303 ou 316L pour micro-composants : usinabilité, corrosion et coût
Deux inox couvrent la plupart des micro-pièces. Le 303 est le choix de décolletage. Le 316L est le choix résistant à la corrosion, médical et au contact de fluides. Ils se ressemblent sur un plan qui dit simplement « acier inoxydable », et ils sont très éloignés en prix, bavures, vitesse de coupe et domaines d’emploi. Choisir entre eux tôt, et écrire la nuance et la norme sur le plan, évite un devis qui doit deviner. Le guide sur les matières pour le micro-usinage les situe parmi les autres métaux et plastiques.
Composition et effets
Les deux sont des aciers inoxydables austénitiques avec environ 17 à 19 pour cent de chrome pour le film passif. Les différences sont petites en chiffres et grandes en effets.
| Élément | 303 (UNS S30300) | 316L (UNS S31603) | Effet |
|---|---|---|---|
| Chrome | 17 à 19 pour cent | 16 à 18 pour cent | Film passif, résistance générale à la corrosion |
| Nickel | 8 à 10 pour cent | 10 à 14 pour cent | Stabilité de l’austénite, ténacité |
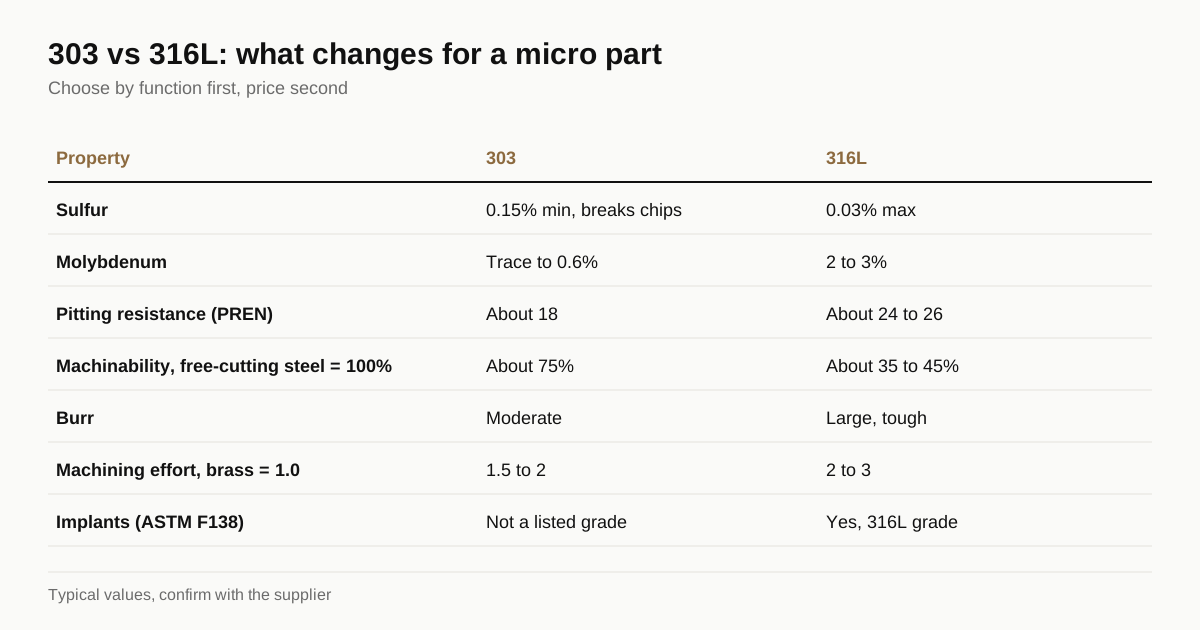
| Molybdène | Traces à 0.6 pour cent | 2 à 3 pour cent | Résistance à la corrosion par piqûres et crevasses |
| Soufre | 0.15 pour cent minimum | 0.03 pour cent maximum | Cassage des copeaux dans le 303, faiblesse aux piqûres |
| Carbone | 0.15 pour cent maximum | 0.03 pour cent maximum | Le faible carbone du 316L limite la sensibilisation |
Plages normatives typiques à titre d’orientation. Le certificat et la norme font foi.
Le soufre est la différence clé. Dans le 303, il forme des inclusions de sulfure de manganèse qui cassent les copeaux et réduisent le frottement. Dans le 316L, le soufre est maintenu bas pour conserver la résistance à la corrosion et la ténacité, et le métal devient pâteux.
Comportement à l’usinage à l’échelle micro
| Propriété | 303 | 316L |
|---|---|---|
| Indice d’usinabilité, par rapport à l’acier de décolletage | Environ 75 pour cent | Environ 35 à 45 pour cent |
| Forme du copeau | Court, fragmenté | Long, filant, pâteux |
| Taille des bavures | Modérée | Grande, tenace |
| Écrouissage | Faible | Fort |
| Tolérance typique sur diamètre tourné | ±0.005 mm | ±0.005 à ±0.01 mm |
| Effort d’usinage relatif, laiton = 1.0 | 1.5 à 2 | 2 à 3 |
Valeurs typiques à titre d’orientation. L’effort réel dépend de la géométrie et de la quantité.
À ⌀0.5 mm, la différence se voit facilement. Une broche en 303 sort d’un tour à poupée mobile avec des copeaux courts et une bavure modeste. Une broche en 316L de même forme demande une avance plus basse, des outils plus affûtés et plus d’ébavurage, et casse davantage de petits forets et de tarauds. Le guide sur le coût des pièces micro-usinées montre comment cela atteint le prix.
Corrosion et domaines d’emploi
La résistance à la piqûre se compare souvent avec l’indice équivalent de résistance à la piqûre, PREN, qui vaut à peu près le chrome plus 3.3 fois le molybdène plus un terme d’azote. Sur cette mesure, le 316L marque environ 24 à 26 et le 303 environ 18 : le 316L résiste donc bien mieux aux chlorures, aux fluides salins et aux produits de nettoyage.
Les inclusions de sulfure du 303 peuvent aussi amorcer des piqûres : une pièce en 303 en milieu humide, salin ou stérilisant peut donc se corroder là où le 316L ne le ferait pas.
| Application | 303 | 316L |
|---|---|---|
| Pièces mécaniques sèches, quincaillerie générale | Bon choix | Convient, coûte plus |
| Électronique intérieure, connecteurs, montages | Bon choix | Convient |
| Contact alimentaire | Dépend des règles et de la surface | Choix typique |
| Exposition marine ou aux chlorures | Mauvais | Choix typique |
| Circuits de fluides des appareils analytiques et médicaux | Non recommandé | Choix typique |
| Implants | Non admis par les normes d’implants | Nuance ASTM F138, courante |
Indications typiques à titre d’orientation. Confirmez avec votre norme et votre autorité de régulation.
Pour les implants et le contact prolongé avec le corps, les normes citent la barre 316L selon ASTM F138 ou d’autres nuances listées, avec certificats et traçabilité. Le 303 n’en fait pas partie. Pour les instruments médicaux hors implant, les règles varient : vérifiez avec votre équipe réglementaire avant de changer de nuance.
État de surface et passivation
Les deux nuances sont passivées après usinage pour éliminer le fer libre et rétablir le film d’oxyde de chrome. La passivation selon ASTM A967 ou une norme similaire est courante. Sur le 303, la passivation n’est pas une garantie contre la piqûre car les sulfures sont exposés en surface, et les ateliers emploient parfois un procédé plus doux pour éviter de les attaquer. L’électropolissage est courant pour le 316L et enlève 5 à 25 μm par surface : la tolérance doit donc en tenir compte. Le guide séparé sur l’ébavurage des micro-pièces traite des effets sur les arêtes.
Exemple hypothétique
Une broche de capteur de ⌀0.8 mm et de 12 mm de long a été dessinée en 316L par habitude. Elle se trouve dans un boîtier sec, n’a aucun contact avec le corps et ne rencontre aucun chlorure. Le plan demande ±0.005 mm sur le diamètre et une limite de bavure de 20 μm à un trou transversal.
Un atelier qui chiffre les deux nuances peut constater que le 303 se coupe environ 30 à 40 pour cent plus vite, donne une bavure plus petite et n’exige aucune étape d’ébavurage supplémentaire, ce qui ensemble pourrait réduire le prix par pièce d’environ un quart à un tiers. La décision n’appartient pas à l’atelier. L’ingénieur de conception doit confirmer que l’environnement est sec, que la corrosion n’est pas un risque et qu’aucune spécification client n’exige le 316L. Si tout cela se vérifie, l’économie est gratuite. Sinon, le prix du 316L est simplement le coût de la fonction.
Comparaison de coût en pratique
L’écart de coût entre le 303 et le 316L a plusieurs sources, et tout n’est pas dans la barre.
| Poste de coût | 303 | 316L |
|---|---|---|
| Matière en barre | Plus bas | Plus élevé, nickel et molybdène |
| Vitesse de coupe et temps de cycle | Vitesse plus haute, plus court | Vitesse plus basse, plus long |
| Usure et casse d’outils | Faible | Modérée à forte |
| Ébavurage | Léger | Lourd, souvent une étape séparée |
| Contrôle et rebuts | Moins de rebuts liés aux bavures | Plus |
| Certificats et passivation | Standard | Souvent plus stricts pour le médical |
Relations typiques à titre d’orientation. Les chiffres réels dépendent de la pièce.
Une pièce de ⌀1 mm et 10 mm de long peut coûter 30 à 100 pour cent de plus en 316L qu’en 303 à quantité égale, selon la géométrie. En quantité prototype, l’écart est plus petit en argent absolu, et en volume il domine le budget. Demandez des devis dans les deux nuances sur le même plan et les mêmes quantités, puis décidez avec l’équipe de conception.
Risques de substitution
Passer du 316L au 303 pour économiser est courant, et cela tourne parfois mal.
- Une spécification client ou réglementaire nomme la nuance. Un changement exige une approbation, et une substitution sans elle peut être une non-conformité.
- La corrosion apparaît tard. Une pièce qui réussit un essai de banc peut se piquer en service après des mois en milieu humide ou salin.
- Le comportement magnétique change le produit. Le 303 usiné peut être plus magnétique que prévu, ce qui compte près des capteurs.
- Le revêtement ou la passivation se comporte différemment. Les inclusions de sulfure du 303 affectent la passivation et l’adhérence du revêtement.
- Lots mélangés. Si les deux nuances sont dans le même atelier, les pièces peuvent être confondues. Marquage, bacs séparés et contrôle des certificats l’évitent.
Si le changement est réel et approuvé, écrivez-le sur le plan avec la nouvelle nuance et la norme. Sinon, gardez la nuance que la fonction exige.
Comment choisir
- La fonction d’abord. La pièce est-elle en milieu humide, salin, stérilisé ou au contact du corps ? Alors 316L.
- Les normes. Une norme client, médicale ou alimentaire nomme-t-elle la nuance ?
- La pression de coût. Si aucune ne s’applique, demandez un devis dans les deux et comparez.
- La barre. Barre rectifiée en h6 ou h7 pour le décolletage, dans l’une ou l’autre nuance.
- La finition. Passivation ou électropolissage et la norme.
- Les certificats. Certificat matière au lot, et toute traçabilité nécessaire.
La référence tolérances et matières liste les chiffres typiques. Quand le plan est clair, envoyez une demande de devis. Micropartz la met en relation avec 3 ateliers au plus qui usinent l’inox à l’échelle micro et répond sous 24 heures ouvrées.
Questions fréquentes
Le 303 peut-il servir pour des pièces médicales ?
En général pas pour les implants ni le contact prolongé avec le corps. Le 303 est une nuance de décolletage au soufre, et les normes d’implants citent le 316L ou d’autres nuances. Pour des instruments à contact bref hors implant, les règles dépendent du produit et de la réglementation. Confirmez avec votre équipe qualité et réglementaire.
Pourquoi le 316L est-il plus cher à micro-usiner ?
Il est plus tenace, s’écrouit et forme des copeaux pâteux et des bavures plus grosses. Les outils s’usent plus vite, les temps de cycle sont plus longs et l’ébavurage demande plus d’efforts. La barre coûte aussi plus cher à cause du nickel et du molybdène. Un rapport de coût de 1.3 à 2 fois celui du 303 est courant.
Le 303 est-il magnétique ?
Le 303 et le 316L sont tous deux austénitiques et nominalement amagnétiques. L’écrouissage et l’usinage peuvent rendre l’un ou l’autre légèrement magnétique, le 303 un peu plus. Si une pièce doit rester amagnétique, indiquez une limite de perméabilité.
Existe-t-il une forme usinable du 316L ?
Certaines aciéries proposent du 316L à soufre contrôlé ou avec d’autres additions pour un meilleur usinage. Il peut ne pas satisfaire à la norme des implants ou à certains besoins de corrosion. Vérifiez le certificat et la spécification avant de substituer.
Vérifié d’après
- Wikipedia: 316 stainless steel
- ASTM F138, Wrought 18Cr-14Ni-2.5Mo Stainless Steel Bar and Wire for Surgical Implants (UNS S31673)
- ASTM A582, Free-Machining Stainless Steel Bars
Les chiffres de ce guide sont des valeurs typiques, données à titre d’orientation. Le plan, le certificat matière et l’atelier retenu fixent les valeurs réelles.
Soyez mis en relation avec un atelier de micro-usinage
Envoyez votre plan une seule fois. Nous le mettons en relation avec jusqu’à 3 ateliers adaptés à la pièce et répondons sous 24 heures ouvrées. Gratuit pour les acheteurs.
Envoyer une demande de devis