微型零件用不锈钢303与316L:可加工性、耐腐蚀性与成本
两种不锈钢涵盖了大多数微型零件。303是易切削的选择。316L是耐腐蚀、医疗以及接触流体场合的选择。在只写着“不锈钢”的图纸上,它们看起来一样,但在价格、毛刺、切削速度和适用场合上相差很大。尽早在两者之间做出选择,并在图纸上写明牌号和标准,可以避免报价时只能靠猜测。微型零件加工材料指南把这两种钢放在与其他金属和塑料的比较中加以说明。
成分及其作用
两者都是奥氏体不锈钢,含有约17%至19%的铬以形成钝化膜。差别在数字上很小,但效果很大。
| 元素 | 303 (UNS S30300) | 316L (UNS S31603) | 作用 |
|---|---|---|---|
| 铬 | 17%至19% | 16%至18% | 钝化膜,整体耐腐蚀性 |
| 镍 | 8%至10% | 10%至14% | 奥氏体稳定性、韧性 |
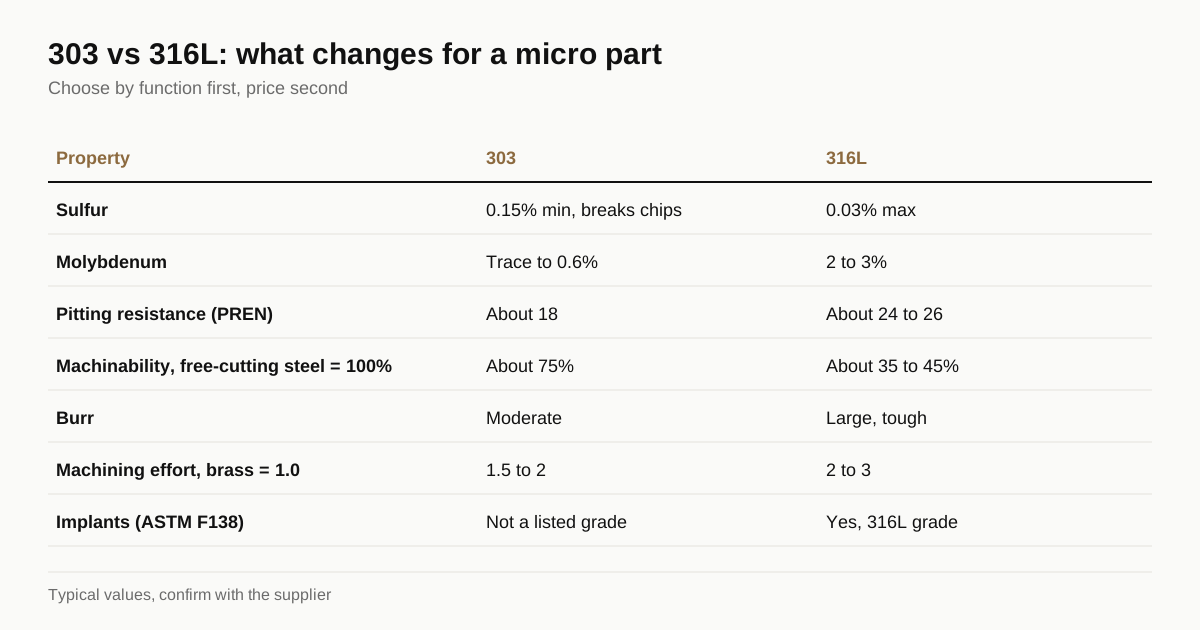
| 钼 | 微量至0.6% | 2%至3% | 耐点蚀和缝隙腐蚀 |
| 硫 | 最低0.15% | 最高0.03% | 303中断屑,易点蚀 |
| 碳 | 最高0.15% | 最高0.03% | 316L的低碳限制敏化 |
便于参考的典型标准范围。以证书和标准为准。
硫是关键差异。在303中,它形成硫化锰夹杂,使切屑断开并降低摩擦。在316L中,硫被控制在较低水平,以保持耐腐蚀性和韧性,金属因此变得发黏。
微尺度下的加工表现
| 特性 | 303 | 316L |
|---|---|---|
| 可加工性等级(相对易切削钢) | 约75% | 约35%至45% |
| 切屑形态 | 短、断开 | 长、丝状、发黏 |
| 毛刺大小 | 中等 | 大而坚韧 |
| 加工硬化 | 低 | 高 |
| 车削直径的典型公差 | ±0.005 mm | ±0.005至±0.01 mm |
| 相对加工工作量(黄铜 = 1.0) | 1.5至2 | 2至3 |
便于参考的典型值。实际工作量取决于几何形状和数量。
在⌀0.5 mm时,差别很容易看出。一根303销从走心机上下来时,切屑短,毛刺不大。同样形状的316L销则需要更低的进给、更锋利的刀具和更多的去毛刺,而且会折断更多小钻头和丝锥。微型加工零件成本指南说明了这如何体现在价格上。
耐腐蚀性及各自的适用场合
耐点蚀性常用点蚀当量数PREN来比较,大致等于铬加3.3倍的钼再加一个氮项。按此衡量,316L约为24至26,303约为18,因此316L对氯化物、盐水和清洗剂的抵抗力要强得多。
303中的硫化物夹杂也会成为点蚀的起点,所以在潮湿、含盐或需灭菌的环境中,316L不会腐蚀的地方,303零件可能会腐蚀。
| 应用 | 303 | 316L |
|---|---|---|
| 干燥的机械零件、通用五金 | 好的选择 | 可用,成本更高 |
| 室内电子产品、连接器、夹具 | 好的选择 | 可用 |
| 接触食品 | 取决于法规和表面 | 常规选择 |
| 海洋或氯化物环境 | 差 | 常规选择 |
| 分析和医疗设备的流体通路 | 不推荐 | 常规选择 |
| 植入物 | 植入物标准不允许 | ASTM F138牌号,常见 |
便于参考的典型指引。请与您的标准和监管机构确认。
对于植入物和长期人体接触,标准指定的是符合ASTM F138的316L棒料或其他列出的牌号,并要求证书和可追溯性。303不在其中。对于非植入的医疗器械,规则各不相同,因此在更换牌号之前请与法规团队核对。
表面处理与钝化
两种牌号在加工后都要钝化,以去除游离铁并恢复氧化铬膜。按ASTM A967或类似标准进行钝化很常见。对303来说,钝化不能保证防止点蚀,因为硫化物暴露在表面上,加工厂有时会采用较温和的工艺,以免腐蚀它们。电解抛光对316L很常见,每个表面会去除5至25 μm,所以公差必须为此留出余量。边缘方面的影响在另一篇关于微型零件去毛刺的指南中介绍。
假设的例子
一根⌀0.8 mm、长12 mm的传感器销,出于习惯在图纸上写的是316L。它位于干燥的壳体内,不与人体接触,也不接触氯化物。图纸要求直径±0.005 mm,以及某处横孔的毛刺上限为20 μm。
对两种牌号都报价的加工厂可能会发现,303的切削速度大约快30%至40%,毛刺更小,而且不需要额外的去毛刺工序,合起来可使每件价格降低约四分之一到三分之一。这个决定不属于加工厂。设计工程师必须确认环境干燥、腐蚀不构成风险,并且没有客户规格要求使用316L。如果这些条件成立,这笔节省就是白得的。如果不成立,316L的价格就只是功能的代价。
实际中的成本比较
303与316L的成本差距有多个来源,并非全在棒料上。
| 成本项目 | 303 | 316L |
|---|---|---|
| 棒料 | 较低 | 较高,含镍和钼 |
| 切削速度与循环时间 | 速度高,时间短 | 速度低,时间长 |
| 刀具磨损与断刀 | 低 | 中等至高 |
| 去毛刺 | 轻 | 重,往往是单独的工序 |
| 检测与不合格品 | 毛刺相关不合格较少 | 较多 |
| 证书与钝化 | 标准 | 医疗用途往往更严格 |
便于参考的典型关系。实际数字取决于零件。
一个⌀1 mm、长10 mm的零件,在相同数量下,用316L可能比用303贵30%至100%,取决于几何形状。在试制数量下,绝对金额上的差别较小,批量时则主导预算。请就同一张图纸、相同数量要求两种牌号的报价,然后与设计团队共同决定。
替换的风险
为了省钱把316L换成303很常见,有时会出问题。
- 客户或监管规格指定了牌号。 更改需要批准,未经批准的替换可能构成不合格。
- 腐蚀出现得晚。 通过台架试验的零件,在潮湿或含盐环境中使用数月后可能发生点蚀。
- 磁性变化影响产品。 切削后的303可能比预期更有磁性,在传感器附近尤为重要。
- 电镀或钝化表现不同。 303中的硫化物夹杂会影响钝化和镀层附着力。
- 批次混淆。 如果同一家加工厂里有两种牌号,零件可能被混在一起。标记、分开的容器和证书核对可以防止这种情况。
如果更改是真实的并且已获批准,请在图纸上写明新牌号和标准。如果不是,请保留功能所要求的牌号。
如何选择
- 功能优先。 零件是否处在潮湿、含盐、灭菌或人体接触的环境中?如果是,选316L。
- 标准。 客户、医疗或食品标准是否指定了牌号?
- 成本压力。 如果两者都不适用,请要求两种牌号的报价并比较。
- 棒料。 走心机加工用h6或h7的磨光棒料,两种牌号均如此。
- 表面处理。 钝化或电解抛光及所依据的标准。
- 证书。 可追溯到批次的材料证书,以及所需的可追溯性。
典型数值列在公差与材料参考中。当图纸明确后,请发送RFQ。Micropartz会将其匹配给最多3家在微尺度上加工不锈钢的加工厂,并在24个工作小时内回复。
常见问题
303可以用于医疗零件吗?
通常不能用于植入物或长期人体接触。303是含硫的易切削牌号,植入物标准中指定的是316L或其他牌号。对于短暂接触、非植入的器械,规则取决于产品和法规。请与贵公司的质量和法规团队确认。
为什么316L的微型加工成本更高?
它更韧,会加工硬化,产生发黏的切屑和更大的毛刺。刀具磨损更快,循环时间更长,去毛刺也更费力。由于含镍和钼,棒料本身也更贵。成本相当于303的1.3至2倍是常见的。
303有磁性吗?
303和316L都是奥氏体钢,名义上无磁性。冷加工和切削可使两者都带上轻微的磁性,303稍多一些。如果零件必须保持无磁性,请注明磁导率限值。
有易切削的316L吗?
有些钢厂提供控制了硫含量或添加了其他元素的316L,以改善切削性能。它可能不符合植入物标准或某些耐腐蚀要求。替换前请核对证书和规格。
参考的标准与资料
- Wikipedia: 316 stainless steel
- ASTM F138, Wrought 18Cr-14Ni-2.5Mo Stainless Steel Bar and Wire for Surgical Implants (UNS S31673)
- ASTM A582, Free-Machining Stainless Steel Bars
本指南中的数值是供参考的典型值。真实的数值由图纸、材料证书和匹配的加工厂决定。