Thép không gỉ 303 và 316L cho chi tiết vi mô: khả năng gia công, chống ăn mòn và chi phí
Hai loại thép không gỉ bao phủ phần lớn chi tiết vi mô. 303 là lựa chọn cắt gọt dễ. 316L là lựa chọn chống ăn mòn, y tế và tiếp xúc chất lỏng. Chúng trông giống nhau trên bản vẽ chỉ ghi “thép không gỉ”, và chúng khác xa nhau về giá, ba via, tốc độ cắt và nơi có thể sử dụng. Chọn giữa chúng sớm, và ghi mác cùng tiêu chuẩn trên bản vẽ, giúp tránh một báo giá phải đoán. Cẩm nang về vật liệu cho gia công vi mô đặt cả hai trong bối cảnh với các kim loại và nhựa khác.
Thành phần và tác dụng
Cả hai là thép không gỉ austenit với khoảng 17 đến 19 phần trăm crom cho lớp màng thụ động. Khác biệt nhỏ về con số và lớn về tác động.
| Nguyên tố | 303 (UNS S30300) | 316L (UNS S31603) | Tác dụng |
|---|---|---|---|
| Crom | 17 đến 19 phần trăm | 16 đến 18 phần trăm | Màng thụ động, chống ăn mòn chung |
| Niken | 8 đến 10 phần trăm | 10 đến 14 phần trăm | Độ ổn định austenit, độ dai |
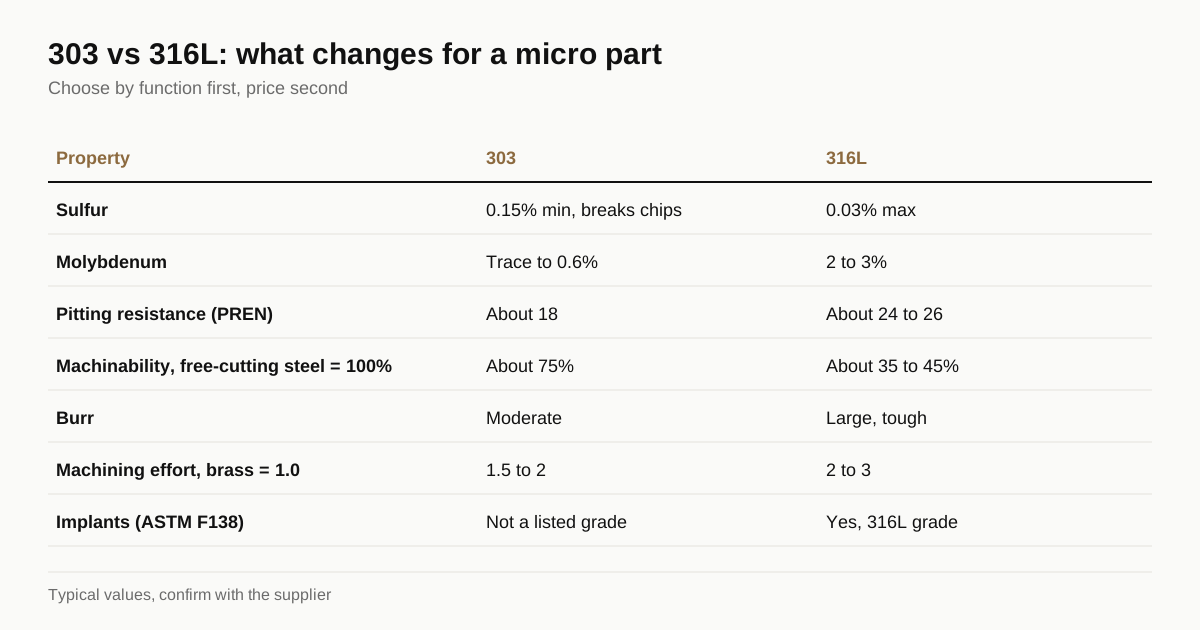
| Molypden | Vết đến 0.6 phần trăm | 2 đến 3 phần trăm | Chống ăn mòn rỗ và ăn mòn kẽ hở |
| Lưu huỳnh | tối thiểu 0.15 phần trăm | tối đa 0.03 phần trăm | Bẻ phoi ở 303, yếu trước ăn mòn rỗ |
| Carbon | tối đa 0.15 phần trăm | tối đa 0.03 phần trăm | Carbon thấp ở 316L hạn chế nhạy hóa |
Dải tiêu chuẩn thông thường để tham khảo. Chứng chỉ và tiêu chuẩn là căn cứ.
Lưu huỳnh là khác biệt then chốt. Ở 303, nó tạo ra tạp chất mangan sunfua bẻ phoi và giảm ma sát. Ở 316L, lưu huỳnh được giữ thấp để duy trì khả năng chống ăn mòn và độ dai, và kim loại trở nên dính.
Ứng xử khi gia công ở quy mô vi mô
| Tính chất | 303 | 316L |
|---|---|---|
| Xếp hạng khả năng gia công, so với thép cắt gọt | Khoảng 75 phần trăm | Khoảng 35 đến 45 phần trăm |
| Dạng phoi | Ngắn, đứt | Dài, dạng sợi, dính |
| Kích thước ba via | Vừa phải | Lớn, dai |
| Biến cứng khi gia công | Thấp | Cao |
| Dung sai thông thường trên đường kính tiện | ±0.005 mm | ±0.005 đến ±0.01 mm |
| Công gia công tương đối, đồng thau = 1.0 | 1.5 đến 2 | 2 đến 3 |
Giá trị thông thường để tham khảo. Công thực tế phụ thuộc vào hình học và số lượng.
Ở ⌀0.5 mm, sự khác biệt dễ thấy. Một chốt 303 ra khỏi máy tiện Swiss với phoi ngắn và ba via vừa phải. Một chốt 316L cùng hình dạng cần bước tiến thấp hơn, dao sắc hơn và làm sạch ba via nhiều hơn, và làm gãy nhiều mũi khoan và taro nhỏ hơn. Cẩm nang về chi phí chi tiết gia công vi mô cho thấy điều này đi vào giá ra sao.
Ăn mòn và nơi mỗi loại dùng được
Khả năng chống ăn mòn rỗ thường được so sánh bằng số tương đương chống ăn mòn rỗ, PREN, xấp xỉ crom cộng 3.3 lần molypden cộng một số hạng nitơ. Theo thước đo đó, 316L đạt khoảng 24 đến 26 và 303 khoảng 18, nên 316L chống clorua, chất lỏng muối và chất tẩy rửa tốt hơn nhiều.
Các tạp chất sunfua trong 303 cũng có thể khởi phát ăn mòn rỗ, nên một chi tiết 303 trong môi trường ẩm, mặn hoặc tiệt trùng có thể bị ăn mòn ở nơi 316L thì không.
| Ứng dụng | 303 | 316L |
|---|---|---|
| Chi tiết cơ khí khô, phần cứng thông thường | Lựa chọn tốt | Dùng được, tốn hơn |
| Điện tử trong nhà, đầu nối, đồ gá | Lựa chọn tốt | Dùng được |
| Tiếp xúc thực phẩm | Tùy quy định và bề mặt | Lựa chọn thông thường |
| Môi trường biển hoặc tiếp xúc clorua | Kém | Lựa chọn thông thường |
| Đường dẫn chất lỏng trong thiết bị phân tích và y tế | Không khuyến nghị | Lựa chọn thông thường |
| Implant | Không được tiêu chuẩn implant cho phép | Mác ASTM F138, phổ biến |
Hướng dẫn thông thường để tham khảo. Hãy xác nhận với tiêu chuẩn và cơ quan quản lý của bạn.
Với implant và tiếp xúc cơ thể lâu dài, các tiêu chuẩn nêu thanh 316L theo ASTM F138 hoặc các mác khác được liệt kê, kèm chứng chỉ và truy xuất nguồn gốc. 303 không nằm trong số đó. Với dụng cụ y tế không cấy ghép, quy định khác nhau, vì vậy hãy kiểm tra với bộ phận pháp chế trước khi đổi mác.
Hoàn thiện bề mặt và thụ động hóa
Cả hai mác được thụ động hóa sau gia công để loại sắt tự do và khôi phục màng oxit crom. Thụ động hóa theo ASTM A967 hoặc tiêu chuẩn tương tự là phổ biến. Ở 303, thụ động hóa không phải là bảo đảm chống ăn mòn rỗ vì các sunfua lộ ra trên bề mặt, và xưởng đôi khi dùng quy trình nhẹ hơn để tránh tấn công chúng. Đánh bóng điện hóa phổ biến cho 316L và lấy đi 5 đến 25 μm mỗi bề mặt, nên dung sai phải tính đến. Cẩm nang riêng về làm sạch ba via chi tiết vi mô đề cập các hiệu ứng ở cạnh.
Ví dụ giả định
Một chốt cảm biến ⌀0.8 mm, dài 12 mm được vẽ bằng 316L theo thói quen. Nó nằm trong vỏ khô, không tiếp xúc cơ thể và không gặp clorua. Bản vẽ yêu cầu ±0.005 mm trên đường kính và giới hạn ba via 20 μm tại một lỗ ngang.
Một xưởng báo giá cả hai mác có thể thấy 303 cắt nhanh hơn khoảng 30 đến 40 phần trăm, cho ba via nhỏ hơn và không cần thêm bước làm sạch ba via, tổng cộng có thể giảm giá mỗi chi tiết khoảng một phần tư đến một phần ba. Quyết định không thuộc về xưởng. Kỹ sư thiết kế phải xác nhận môi trường khô, ăn mòn không phải rủi ro và không có thông số khách hàng nào yêu cầu 316L. Nếu các điều đó đúng, khoản tiết kiệm là miễn phí. Nếu không, giá 316L đơn giản là chi phí của chức năng.
So sánh chi phí trong thực tế
Chênh lệch chi phí giữa 303 và 316L có nhiều nguồn, và không phải tất cả nằm ở phôi thanh.
| Hạng mục chi phí | 303 | 316L |
|---|---|---|
| Vật liệu phôi thanh | Thấp hơn | Cao hơn, niken và molypden |
| Tốc độ cắt và thời gian chu kỳ | Tốc độ cao hơn, ngắn hơn | Tốc độ thấp hơn, dài hơn |
| Mòn dao và gãy dao | Thấp | Vừa đến cao |
| Làm sạch ba via | Nhẹ | Nặng, thường là một bước riêng |
| Kiểm tra và phế phẩm | Ít phế phẩm do ba via hơn | Nhiều hơn |
| Chứng chỉ và thụ động hóa | Tiêu chuẩn | Thường nghiêm ngặt hơn cho y tế |
Quan hệ thông thường để tham khảo. Con số thực phụ thuộc vào chi tiết.
Một chi tiết ⌀1 mm dài 10 mm có thể đắt hơn 30 đến 100 phần trăm ở 316L so với 303 cùng số lượng, tùy hình học. Ở số lượng mẫu thử, chênh lệch nhỏ hơn về số tiền tuyệt đối, và khi sản lượng lớn nó chi phối ngân sách. Hãy xin báo giá cả hai mác trên cùng bản vẽ và cùng số lượng, rồi quyết định cùng nhóm thiết kế.
Rủi ro khi thay thế
Chuyển từ 316L sang 303 để tiết kiệm là phổ biến, và đôi khi nó đi sai.
- Thông số của khách hàng hoặc cơ quan quản lý nêu rõ mác. Thay đổi cần được duyệt, và thay thế không có phê duyệt có thể là điểm không phù hợp.
- Ăn mòn xuất hiện muộn. Một chi tiết qua được thử nghiệm trên bàn có thể bị rỗ khi sử dụng sau nhiều tháng trong môi trường ẩm hoặc mặn.
- Tính từ làm thay đổi sản phẩm. 303 đã gia công có thể có từ tính hơn dự kiến, điều quan trọng gần cảm biến.
- Mạ hoặc thụ động hóa ứng xử khác. Tạp chất sunfua trong 303 ảnh hưởng đến thụ động hóa và độ bám lớp mạ.
- Lô lẫn lộn. Nếu cả hai mác cùng có trong một xưởng, chi tiết có thể bị lẫn. Đánh dấu, thùng chứa riêng và kiểm tra chứng chỉ ngăn điều đó.
Nếu thay đổi là thật và đã được duyệt, hãy ghi trên bản vẽ mác mới và tiêu chuẩn. Nếu không, hãy giữ mác mà chức năng yêu cầu.
Cách chọn
- Chức năng trước. Chi tiết có ở môi trường ẩm, mặn, tiệt trùng hoặc tiếp xúc cơ thể không? Khi đó chọn 316L.
- Tiêu chuẩn. Có tiêu chuẩn của khách hàng, y tế hay thực phẩm nào nêu mác không?
- Áp lực chi phí. Nếu không có điều nào áp dụng, hãy xin báo giá cả hai và so sánh.
- Phôi thanh. Thanh mài h6 hoặc h7 cho công việc tiện Swiss, ở cả hai mác.
- Hoàn thiện. Thụ động hóa hoặc đánh bóng điện hóa và tiêu chuẩn.
- Chứng chỉ. Chứng chỉ nhà máy theo lô, và mọi truy xuất nguồn gốc cần thiết.
Tài liệu tham khảo dung sai và vật liệu liệt kê các số liệu thông thường. Khi bản vẽ đã rõ, hãy gửi RFQ. Micropartz kết nối với tối đa 3 xưởng gia công thép không gỉ ở quy mô vi mô và phản hồi trong vòng 24 giờ làm việc.
Câu hỏi thường gặp
303 có dùng được cho chi tiết y tế không?
Thường là không cho implant hoặc tiếp xúc cơ thể lâu dài. 303 là mác cắt gọt dễ có lưu huỳnh, và các tiêu chuẩn cho implant nêu 316L hoặc các mác khác. Với dụng cụ tiếp xúc ngắn, không cấy ghép, quy định tùy thuộc sản phẩm và luật định. Hãy xác nhận với bộ phận chất lượng và pháp chế của bạn.
Vì sao gia công vi mô 316L đắt hơn?
Nó dai hơn, bị biến cứng và tạo phoi dính cùng ba via lớn hơn. Dao mòn nhanh hơn, thời gian chu kỳ dài hơn và làm sạch ba via tốn công hơn. Phôi thanh cũng đắt hơn vì niken và molypden. Tỷ lệ chi phí 1.3 đến 2 lần so với 303 là phổ biến.
303 có từ tính không?
Cả 303 và 316L đều là austenit và về danh nghĩa không có từ tính. Gia công nguội và cắt gọt có thể khiến cả hai có từ tính nhẹ, 303 nhỉnh hơn một chút. Nếu chi tiết phải giữ không từ tính, hãy nêu giới hạn độ thấm từ.
Có dạng 316L dễ gia công không?
Một số nhà máy cung cấp 316L với lưu huỳnh được kiểm soát hoặc các phụ gia khác để gia công tốt hơn. Nó có thể không đáp ứng tiêu chuẩn cho implant hoặc một số yêu cầu chống ăn mòn. Hãy kiểm tra chứng chỉ và thông số kỹ thuật trước khi thay thế.
Đối chiếu với
- Wikipedia: 316 stainless steel
- ASTM F138, Wrought 18Cr-14Ni-2.5Mo Stainless Steel Bar and Wire for Surgical Implants (UNS S31673)
- ASTM A582, Free-Machining Stainless Steel Bars
Các con số trong cẩm nang này là giá trị thông thường để tham khảo. Bản vẽ, chứng chỉ vật liệu và xưởng được kết nối sẽ quyết định giá trị thực.
Được kết nối với một xưởng gia công vi mô
Gửi bản vẽ một lần. Chúng tôi kết nối với tối đa 3 xưởng phù hợp với chi tiết và phản hồi trong vòng 24 giờ làm việc. Miễn phí cho bên mua.
Gửi RFQ